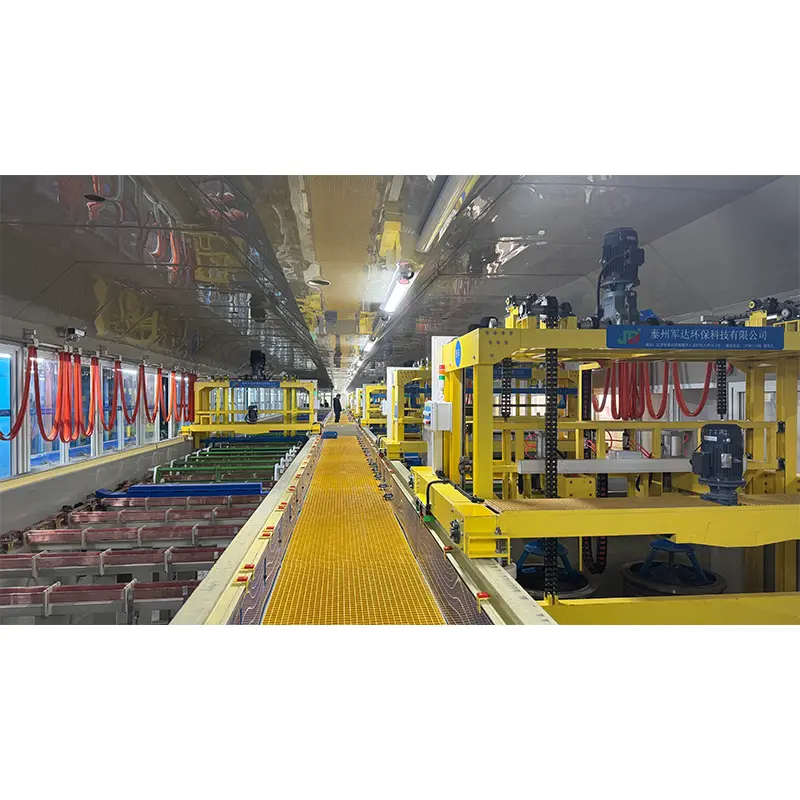
Varför blir en elektrolös nickelpläteringslinje nödvändig för högpresterande ytfinish
Abstrakt:EnElectroless Nickel Plating Lineger en mycket kontrollerad lösning för avsättning av enhetliga nickel-fosfor-beläggningar på komplexa metallkomponenter, blinda hål, urtag och invändiga ytor. Till skillnad från konventionell elektrolytisk nickelplätering använder processen en autokatalytisk kemisk reaktion snarare än en extern elektrisk ström, vilket gör den särskilt värdefull för applikationer som kräver konsekvent beläggningstjocklek, korrosionsbeständighet, hårdhet och dimensionskontroll. Som en professionell tillverkare av ytbehandlingsutrustning,JUNDAtillhandahåller automatiserade strömlösa nickelpläteringssystem med PLC-kontroll, automatisk kemikaliedosering, temperaturreglering och anpassad produktionslinjeteknik för industrier inklusive bilindustri, PCB, flyg, olja och gas, medicin och precisionstillverkning.
Innehållsförteckning
- Vad är en elektrolös nickelplätering?
- Hur fungerar den elektrolösa nickelpläteringsprocessen?
- Vilka är de viktigaste tekniska specifikationerna?
- Vilka är de viktigaste fördelarna?
- Hur jämförs elektrolöst nickel med elektrolytiskt nickel?
- Hur ska fosforinnehåll väljas?
- Var används utrustningen?
- Varför är automation så viktigt?
- Hur ska du välja rätt pläteringslinje?
- Vanliga frågor
- Slutsats
Vad är en elektrolös nickelplätering?
EnElektrolös Nickelpläteringslinjeär ett automatiserat ytbehandlingssystem utformat för att avsätta en nickel-fosforlegering på ett arbetsstycke genom en kontrollerad autokatalytisk kemisk reaktion. Eftersom processen inte är beroende av en extern elektrisk ström, kan nickel avsättas mer jämnt över komplicerade geometrier än med konventionell elektrolytisk plätering.
Denna egenskap gör strömlöst nickel särskilt lämpligt för komponenter som innehåller blinda hål, försänkta områden, kanter, håligheter och invändiga ytor. JUNDAs system integrerar automatiserad kemikaliedosering, badtemperaturreglering, PLC-kontrollerad materialhantering och processhantering för att förbättra produktionskonsistensen och minska manuella ingrepp.
Systemet kan också konstrueras kring olika arbetsstyckesgeometrier, produktionsvolymer, fabrikslayouter och beläggningskrav. För tillverkare som söker enanpassad strömlös nickelpläteringslösning, bör processdesign börja med de erforderliga beläggningsegenskaperna och produktionsmålen snarare än enbart val av utrustning.
Hur fungerar den elektrolösa nickelpläteringsprocessen?
Den strömlösa nickelprocessen bygger på kemisk reduktion snarare än direkt elektrisk avsättning. Efter lämplig rengöring och ytaktivering går arbetsstycket in i det strömlösa nickelbadet, där nickeljoner reduceras kemiskt och avsätts på den aktiverade ytan.
Ett typiskt produktionsarbetsflöde inkluderar:
- Förrengöring:Tar bort olja, fett, smuts och andra föroreningar.
- Ytbehandling:Säkerställer tillräcklig aktivering och vidhäftning.
- Elektrolös nickelavsättning:Avsätter den erforderliga Ni-P-beläggningen.
- Sköljning:Tar bort rester av processkemikalier.
- Efterbehandling:Ger ytterligare skydd eller förbereder komponenten för efterföljande bearbetning.
- Inspektion:Kontrollerar beläggningens tjocklek, utseende, hårdhet och andra kvalitetskrav.
För industriell produktion är det avgörande att upprätthålla en stabil badkemi och temperatur. Automatiserad dosering och PLC-baserad processhantering kan hjälpa till att upprätthålla repeterbara processförhållanden under långa produktionscykler.
Vilka är de viktigaste tekniska specifikationerna?
JUNDAs strömlösa förnicklingsutrustning är designad kring kontrollerade processparametrar. Följande specifikationer illustrerar systemets kärnfunktioner:
| Parameter | Typisk specifikation | Produktions betydelse |
|---|---|---|
| Pläteringstyp | Elektrolöst nickel / Ni-P legering | Enhetlig kemisk avsättning |
| Fosforhalt | 3–5 %, 6–9 % eller 10–13 % | Balanserar hårdhet, korrosionsbeständighet och duktilitet |
| Badtemperatur | 85–92°C | Stöder stabil kemisk avsättning |
| pH-intervall | 4,5–5,2 | Hjälper till att upprätthålla badets stabilitet |
| Platteringshastighet | 10–20 μm/timme | Stöder kontrollerad beläggningsuppbyggnad |
| Beläggningslikformighet | Ungefär ±10 % | Förbättrar dimensionell konsistens |
| Som pläterad hårdhet | 500–600 HV | Ger användbar slitstyrka |
| Värmebehandlad hårdhet | Upp till cirka 900–1000 HV | Lämplig för krävande slitageapplikationer |
| Styrsystem | PLC-styrd | Automatiserar processsekvenser och hantering |
| Uppvärmning | Kvarts/Titanvärmare | Stöder kontrollerad badtemperatur |
Vilka är de huvudsakliga fördelarna med en elektrolös nickelplätering?
Värdet av en automatiserad strömlös nickelproduktionslinje går längre än att bara deponera nickel. Den kombinerar beläggningsprestanda med processkontroll och produktionsautomatisering.
Enhetlig beläggning på komplexa geometrier
Eftersom avsättningen inte primärt styrs av fördelningen av elektrisk ström, kan strömlöst nickel ge en mycket konsekvent täckning över kanter, urtag, blinda hål och inre ytor. Detta är särskilt viktigt för precisionskomponenter där ojämn beläggningstjocklek kan påverka montering eller dimensionstoleranser.
Utmärkt korrosionsskydd
Nickel-fosforbeläggningar kan ge starkt motstånd mot korrosion. Formuleringar med hög fosforhalt är särskilt användbara där korrosionsskydd är ett primärt krav, inklusive vissa kemiska bearbetnings- och olje- och gastillämpningar.
Förbättrad slitstyrka
Elektrofritt nickel ger ett hårt skyddande lager. Beroende på fosforhalten och efterbehandlingen kan värmebehandling öka beläggningens hårdhet avsevärt, vilket gör tekniken användbar för komponenter som utsätts för friktion och mekaniskt slitage.
Minskad manuell intervention
PLC-kontrollerade överföringssystem och automatiserad kemikaliedosering minskar behovet för operatörer att manuellt hantera varje processsteg. Detta kan förbättra repeterbarheten samtidigt som det hjälper tillverkarna att hantera arbetskraven mer effektivt.
Potential för icke-ledande substrat
Med lämplig ytaktivering kan strömlöst nickel även avsättas på utvalda icke-ledande material såsom plast och keramik. Detta utökar utbudet av komponenter som kan dra nytta av nickelbaserat ytskydd.
Hur jämförs elektrolöst nickel med elektrolytiskt nickel?
| Jämförelsefaktor | Elektrofritt nickel | Elektrolytiskt nickel |
|---|---|---|
| Deponeringsmetod | Autokatalytisk kemisk reaktion | Elektrisk ström |
| Beläggningslikformighet | Mycket enhetlig | Kan variera beroende på aktuell fördelning |
| Blinda hål | Utmärkt täckningspotential | Begränsad täckning |
| Inre ytor | Lämplig | Svårare att plåta jämnt |
| Icke-ledande material | Möjligt efter aktivering | Kräver en ledande yta |
| Hårdhet | Cirka 500–600 HV som pläterad | Generellt lägre |
| Komplexa komponenter | Mycket lämplig | Kan kräva ytterligare processoptimering |
För applikationer där beläggningslikformighet och inre yttäckning är viktigare än rent dekorativ ytbehandling, kan ett strömlöst nickelsystem ge en betydande processfördel.
Hur ska fosforinnehåll väljas?
Fosforhalten är en av de viktigaste variablerna vid konstruktion av strömlös nickelbeläggning. Olika formuleringar ger olika kombinationer av hårdhet, korrosionsbeständighet, duktilitet och appliceringsprestanda.
- Låg fosforhalt, 3–5 %:Ger hög hårdhet och är lämplig för slitageorienterade applikationer.
- Medium fosfor, 6–9 %:Ger en balanserad kombination av hårdhet och korrosionsbeständighet för allmänna industriella applikationer.
- Högt fosfor, 10–13 %:Prioriterar korrosionsbeständighet och duktilitet och är särskilt relevant för krävande kemikalie- och olje- och gasmiljöer.
Därför bör valet av fosfor baseras på den faktiska driftsmiljön snarare än att välja högsta eller lägsta innehåll som standard.
Var används utrustningen?
På grund av dess enhetliga avsättningsegenskaper och korrosionsbeständiga beläggningsprestanda, används strömlös nickelteknik i flera högvärdiga industrier.
- PCB tillverkning:Används som en del av ENIG ytbehandlingsprocesser.
- Olja och gas:Lämplig för ventiler, armaturer och komponenter som utsätts för korrosiva miljöer.
- Flyg och rymd:Stöder ytskydd och dimensionskrav för precisionskomponenter.
- Bil:Används för bränslesystem och precisionsmekaniska komponenter.
- Medicinsk utrustning:Ger konstruerade ytegenskaper för utvalda komponenter.
- Formar och matriser:Hjälper till att förbättra ythårdheten och slitstyrkan.
- Precisionsmaskiner:Användbar för komponenter som kräver kontrollerad beläggningstjocklek.
- Textilmaskiner:Ger skydd för komponenter som utsätts för mekaniskt slitage.
Varför spelar automation roll i modern nickelplätering?
Manuella pläteringsoperationer kan introducera variationer i överföringstid, kemisk påfyllning, badtemperatur och bearbetningssekvenser. För industriell tillverkning av stora volymer kan dessa variationer direkt påverka beläggningskvaliteten.
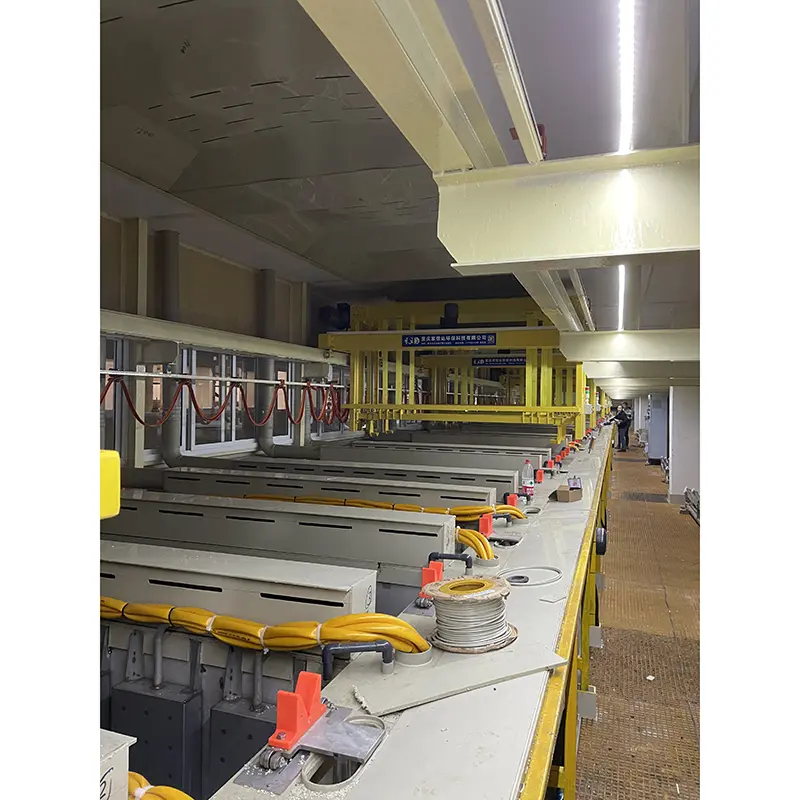
En automatiserad pläteringslinje hanterar dessa utmaningar genom att koordinera nyckeloperationer genom programmerbar kontroll. JUNDAs ytbehandlingsutrustning använder sig av PLC-baserad automation, automatisk kemikaliedosering, kontrollerad temperaturhantering och automatiserad arbetsstyckeshantering.
Resultatet är en mer repeterbar produktionsmiljö med mindre beroende av manuell processintervention. Automatiserade system kan också anpassas kring produktionskapacitet, delgeometri, tankkonfiguration och fabrikslayout.
Hur ska du välja rätt elektrolös nickelplätering?
Att välja utrustning bör börja med beläggningsspecifikationen och produktionskraven. Innan köpare begär en offert från en kinesisk tillverkare eller leverantör bör köpare definiera flera kritiska parametrar.
- Arbetsstyckets mått:Identifiera maximala och minsta komponentstorlekar.
- Material:Ange stål, aluminium, kopparlegering, plast, keramik eller andra substratmaterial.
- Erforderlig beläggningstjocklek:Definiera måltjockleken och acceptabel tolerans.
- Produktionskapacitet:Uppskatta tim-, dags- och årsproduktionsbehov.
- Ytkrav:Tänk på korrosionsbeständighet, hårdhet, slitstyrka och utseende.
- Fosforformulering:Välj låg-, medium- eller högfosfor-kemi enligt applikationsbehov.
- Fabriksförhållanden:Utvärdera tillgänglig golvyta, verktyg, ventilation, avloppsvattenrening och materialflöde.
- Automatiseringsnivå:Bestäm om projektet kräver halvautomatisk eller helautomatisk hantering.
En kvalificerad utrustningstillverkare bör kunna utvärdera dessa faktorer och utveckla en processorienterad lösning istället för att leverera en generisk maskin.
Vanliga frågor
Vad är en elektrolös nickelplätering?
En Electroless Nickel Plating Line är ett automatiserat kemiskt ytbehandlingssystem som avsätter en nickel-fosforlegering utan att förlita sig på extern elektrisk ström. Den är designad för enhetlig beläggning av komplexa komponenter och invändiga ytor.
Vilken temperatur används normalt för strömlös nickelplätering?
JUNDA-systemet anger en driftsbadstemperatur på cirka 85–92°C. Faktiska driftsförhållanden bör bestämmas enligt den valda kemiska formuleringen och processkraven.
Kan strömlös nickelplätering täcka blinda hål?
Ja. En av de stora fördelarna med strömlös nickelavsättning är dess förmåga att ge mer likformig täckning på blinda hål, urtag och invändiga ytor där konventionell elektrolytisk plätering kan ha svårt att uppnå konsekvent avsättning.
Vilken fosforhalt ska jag välja?
Beläggningar med låg fosforhalt betonar i allmänhet hårdhet, beläggningar med medelhög fosfor ger en balanserad prestandaprofil, och beläggningar med hög fosforhalt väljs vanligtvis när korrosionsbeständighet och duktilitet är prioriterade.
Kan pläteringslinjen anpassas?
Ja. En produktionslinje kan konstrueras enligt komponentgeometri, produktionskapacitet, fabrikslayout, processsekvens, automationskrav, tankkonfiguration och miljöbehandlingsbehov. JUNDA tillhandahåller skräddarsydd ytbehandlingsutrustning och nyckelfärdiga ingenjörstjänster.
Vilka industrier kan dra nytta av strömlös nickelplätering?
Vanliga applikationer inkluderar PCB-tillverkning, flyg-, bil-, olja och gas, medicinsk utrustning, formar och formar, textilmaskiner och precisionsmekanisk tillverkning.
Slutsats
EnElektrolös Nickelpläteringslinjeär mer än ett kemiskt beläggningssystem – det är en integrerad produktionslösning för tillverkare som kräver enhetlig nickel-fosforavsättning, tillförlitligt korrosionsskydd, kontrollerad hårdhet och konsekvent bearbetning av komplexa komponenter. Med automatiserad dosering, temperaturkontroll, PLC-drift och anpassade materialhanteringssystem kan tekniken hjälpa moderna fabriker att förbättra beläggningskonsistensen samtidigt som beroendet av manuella operationer minskar.
För tillverkare som planerar en ny ytbehandlingsanläggning eller uppgraderar en befintlig produktionslinje är det lika viktigt att välja rätt utrustningspartner som att välja rätt pläteringskemi. Med erfarenhet av automatiserad elektroplätering och ytbehandlingsutrustning,JUNDAkan tillhandahålla processdesign, utrustningstillverkning, installation, driftsättning och teknisk support för skräddarsydda projekt. Om du letar efter en pålitlig tillverkare och leverantör i Kina för en automatiserad strömlös nickellösning,kontakta ossidag för att diskutera dina krav på arbetsstycket, produktionskapacitet, beläggningsspecifikationer och fabrikslayout.
Relaterade nyheter
- Hur kan en zinkpläteringslinje med låg rälsförsänkning förbättra metallfinishen med hög volym
- Hur förbättrar en zinkstativ pläteringslinje metallytskydd och produktionseffektivitet?
- Hur förbättrar en Gantry Rack Plating Line galvaniseringseffektiviteten och produktkvaliteten?
- Hur förbättrar en vertikal hisspläteringslinje galvaniseringens effektivitet och kvalitet?
- Hur förbättrar en Gantry Rack Plating Line den industriella galvaniseringseffektiviteten?
- Hur förbättrar en Gantry Barrel Plating Line galvaniseringens effektivitet och kvalitet?
Lämna ett meddelande till mig