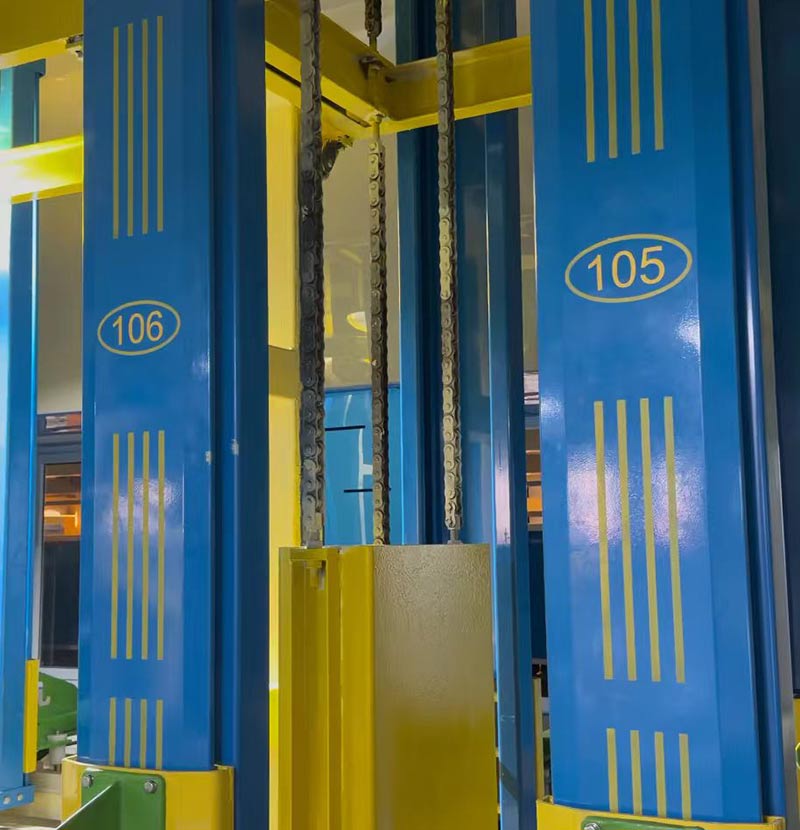
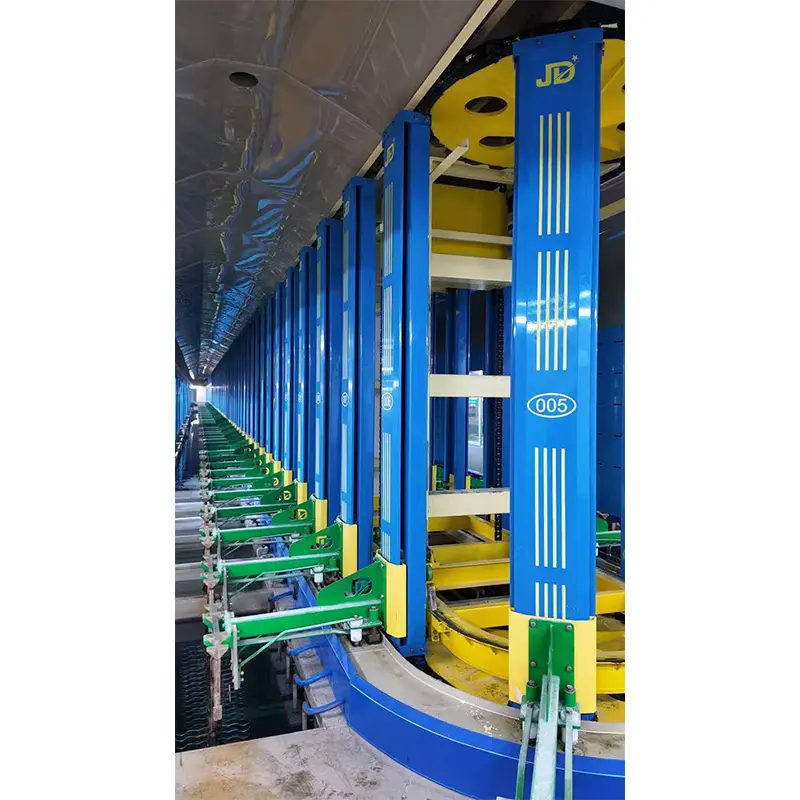
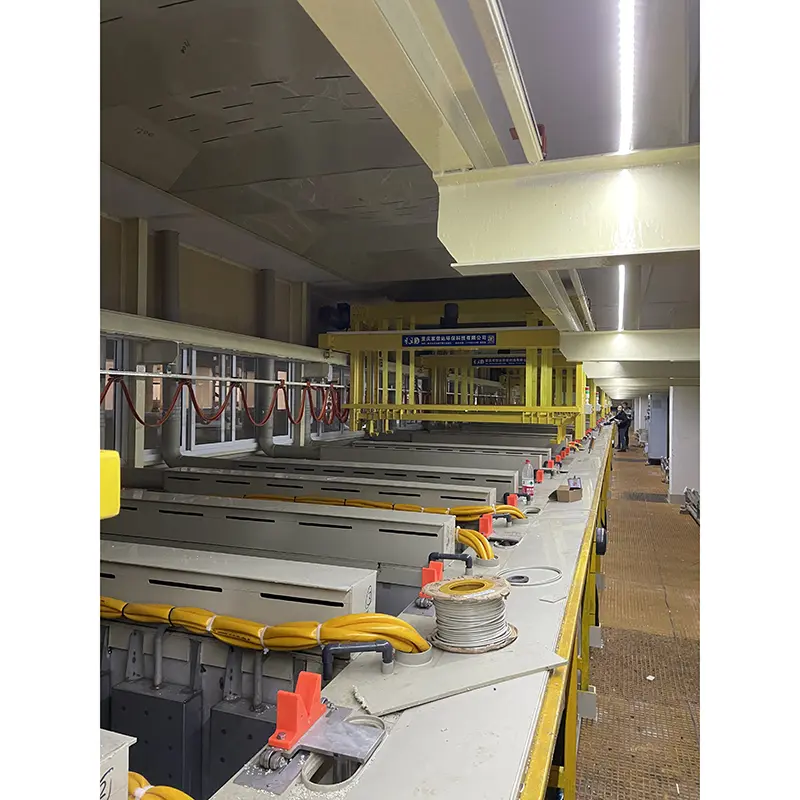
Elektrolös nickelpläteringanvänds ofta när tillverkare behöver konsekvent beläggningstjocklek, korrosionsskydd, slitstyrka och pålitlig täckning på komplexa komponenter.JUNDAutvecklar automatiserad ytbehandlingsutrustning designad för kontrollerad nickel-fosforavsättning, inklusive PLC-drift, automatisk kemikaliedosering, temperaturreglering och portalhantering. Dess system är lämpligt för applikationer som involverar blinda hål, invändiga ytor, precisionsdetaljer och krävande industriella miljöer.
En strömlös nickelprocess avsätter en nickel-fosforlegering genom en autokatalytisk kemisk reaktion snarare än en extern elektrisk ström. Detta gör den särskilt användbar för komplexa geometrier där konventionell elektrolytisk plätering kan ge ojämn strömfördelning. En korrekt konstruerad produktionslinje integrerar förbehandling, sköljning, kemisk nickelavsättning, temperatur- och pH-kontroll, filtrering, hantering och efterbehandling i ett repeterbart arbetsflöde. JUNDAs automatiserade lösning är designad kring dessa krav, med driftsparametrar inklusive en badtemperatur på 85–92°C, 4,5–5,2 pH-intervall och en typisk pläteringshastighet på 10–20 μm/timme.
Innehållsförteckning
- Vad är elektrolös nickelplätering?
- Hur fungerar en elektrolös nickelplätering?
- Vilka är de viktigaste tekniska specifikationerna?
- Vilka är de viktigaste fördelarna?
- Hur ska fosforinnehåll väljas?
- Var används tekniken?
- Hur ska tillverkare välja en pläteringslinje?
- Vanliga frågor
- Är du redo att diskutera ditt pläteringsprojekt?
Vad är elektrolös nickelplätering?
Elektrofri nickelplätering är en autokatalytisk ytbehandlingsprocess där nickel avsätts kemiskt på ett förberett underlag utan en extern elektrisk kraftkälla. Till skillnad från elektrolytisk plätering, beror avsättningsreaktionen inte på fördelningen av elektrisk ström över arbetsstycket.
Denna distinktion är viktig för delar med komplicerade geometrier. Eftersom processen inte förlitar sig på ett externt elektriskt fält, kan korrekt kontrollerat strömlöst nickel ge mycket konsekvent täckning på kanter, urtag, blinda hål och invändiga ytor. Tekniska referenser identifierar beläggningslikformighet, korrosionsbeständighet, hårdhet och dimensionskontroll som huvudskäl för att välja denna process.
Det avsatta skiktet är vanligtvis en nickel-fosforlegering. Genom att justera fosforhalten och efterföljande värmebehandling kan tillverkare skräddarsy beläggningen mot olika krav såsom slitstyrka, hårdhet, korrosionsskydd eller generella tekniska prestanda.
Hur fungerar en elektrolös nickelplätering?
En komplett produktionslinje är mer än en kemikalietank. Konsekventa resultat är beroende av att kontrollera hela sekvensen från ytbehandling till slutlig inspektion. Ett typiskt automatiserat arbetsflöde inkluderar:
- Lastning och hantering av arbetsstycke:Komponenter placeras på ställ eller lämpliga fixturer i enlighet med deras geometri och produktionskrav.
- Rengöring och avfettning:Oljor, fett, damm och andra föroreningar avlägsnas för att förbereda underlaget.
- Sköljning:Vattensköljningssteg hjälper till att förhindra att föroreningar överförs mellan kemikalietankar.
- Aktivering eller betning:Substratet är kemiskt preparerat för att främja tillförlitlig vidhäftning av nickelskiktet.
- Elektrolös nickelavsättning:De preparerade delarna går in i nickel-fosforbadet, där den autokatalytiska reaktionen bildar beläggningen.
- Badkontroll:Temperatur, pH, kemisk koncentration, filtrering och påfyllning övervakas för att bibehålla processstabilitet.
- Efterbehandling:Beroende på vilken prestanda som krävs kan delar genomgå sköljning, torkning, värmebehandling eller andra efterbehandlingsoperationer.
- Inspektion:Beläggningens tjocklek, utseende, vidhäftning, hårdhet och andra kunddefinierade parametrar kan kontrolleras före leverans.
Automation kan koppla samman dessa steg genom PLC-styrd lyftrörelse och programmerade bearbetningssekvenser. Detta minskar beroendet av manuell överföring och hjälper till att göra produktionsförhållandena mer repeterbara.
Vilka är de viktigaste tekniska specifikationerna?
När man utvärderar ett produktionssystem bör köpare överväga både utrustningskonfiguration och den kemi som krävs av målbeläggningen. JUNDA:s publicerade tekniska parametrar ger en användbar referens för typisk strömlös nickelproduktion.
| Parameter | Typisk specifikation | Varför det spelar roll |
|---|---|---|
| Pläteringstyp | Elektrolöst nickel, Ni-P-legering | Ger autokatalytisk nickelavsättning utan extern ström |
| Fosforhalt | 3–5 %, 6–9 % eller 10–13 % | Tillåter att beläggningsegenskaperna anpassas till applikationen |
| Badtemperatur | 85–92°C | Stöder stabil kemisk avsättning |
| pH-intervall | 4,5–5,2 | Hjälper till att bibehålla den avsedda badkemin |
| Platteringshastighet | 10–20 μm/timme | Påverkar produktionscykeltid och beläggningsuppbyggnad |
| Som pläterad hårdhet | Cirka 500–600 HV | Ger en baslinje för slitagerelaterade applikationer |
| Värmebehandlad hårdhet | Upp till cirka 900–1000 HV | Kan öka hårdheten där underlag och specifikation tillåter |
| Styrsystem | PLC-styrd | Koordinerar automatiserade rörelse- och produktionssekvenser |
| Utrustningskonfiguration | Gantry Rack Plating Line | Stöder automatiserad hantering av rackmonterade komponenter |
Faktiska processvärden bör alltid fastställas enligt substratet, kemikalieleverantörens processspecifikation, erforderlig beläggningstjocklek, produktionsbelastning och tillämpliga kund- eller industristandarder snarare än att behandla allmänna värden som universella inställningar.
Vilka är de viktigaste fördelarna?
Enhetlig beläggning på komplexa geometrier
En av de avgörande fördelarna med strömlöst nickel är dess förmåga att producera en relativt enhetlig avsättning utan att förlita sig på strömtäthet. Detta är särskilt värdefullt för komponenter som innehåller hörn, urtag, inre passager och blinda hål. För precisionsteknik kan mer konsekvent beläggningstjocklek förenkla dimensionskontroll och minska behovet av kompenserande konstruktioner.
Korrosions- och slitageskydd
Nickel-fosfor-beläggningar kan ge en effektiv barriär mot korrosion när beläggningens sammansättning, tjocklek, substratberedning och servicemiljö är korrekt matchade. Processen används därför för komponenter som utsätts för fukt, kemikalier, oljor och andra krävande driftsförhållanden.
Kontrollerad hårdhet
JUNDA:s publicerade specifikationer indikerar en pläterad hårdhet på cirka 500–600 HV, med värmebehandling som kan öka hårdheten till cirka 900–1000 HV under lämpliga förhållanden. Detta gör tekniken relevant för komponenter där ythårdhet och slitstyrka är viktiga.
Automation och processupprepbarhet
En PLC-styrd linje kan koordinera lyftrörelser, processtiming, kemikaliedosering och temperaturhantering. Automatiserad hantering kan också minska inkonsekvenser som är förknippade med manuell överföring, särskilt vid kontinuerlig eller högvolymproduktion.
Hur ska fosforinnehåll väljas?
Fosforhalten är en viktig faktor eftersom den påverkar den resulterande beläggningens balans mellan hårdhet, korrosionsbeständighet och andra fysiska egenskaper. JUNDAs produktinformation delar in sina nickel-fosfor-alternativ i tre breda sortiment.
| Fosfor Range | Allmänna egenskaper | Typisk applikationsriktning |
|---|---|---|
| Låg: 3–5 % | Högre hårdhet med jämförelsevis lägre korrosionsbeständighet | Slitagefokuserade komponenter |
| Mellan: 6–9 % | Balanserad prestation | Allmänna tekniska tillämpningar |
| Hög: 10–13 % | Högre korrosionsbeständighet och duktilitet | Kemiska, olje- och gasmiljöer |
Det slutliga valet bör baseras på den faktiska servicemiljön, underlaget, dimensionell tolerans, erforderliga beläggningsegenskaper och tillämplig specifikation. Att arbeta med en processingenjör och kemikalieleverantör är viktigt innan man avslutar badkemin.
Var används tekniken?
Kombinationen av enhetlig avsättning, korrosionsskydd och kontrollerbar hårdhet gör strömlöst nickel lämpligt för ett brett spektrum av industriella komponenter. Vanliga applikationer inkluderar:
- PCB tillverkning:Används i processer som ENIG där ett kontrollerat nickelskikt utgör en del av ytbehandlingssystemet.
- Olja och gas:Appliceras på ventiler, kopplingar och komponenter som kräver korrosions- och slitageskydd.
- Flyg och rymd:Används på utvalda precisionskomponenter där beläggningslikformighet och kontrollerade egenskaper krävs.
- Bil:Lämplig för utvalda bränslesystem och mekaniska precisionskomponenter.
- Medicinsk utrustning:Gäller vissa komponenter där ytprestanda och dimensionell konsistens är viktiga.
- Formar och matriser:Kan förbättra ythårdheten och slitstyrkan när beläggningssystemet är korrekt specificerat.
- Precisionsmaskiner:Användbar för tekniska komponenter som innehåller komplexa ytor eller interna egenskaper.
Hur ska tillverkare välja en pläteringslinje?
Att välja utrustning bör börja med produktionskraven snarare än att bara jämföra tankdimensioner eller automationsfunktioner. En praktisk checklista för inköp inkluderar:
- Delgeometri:Kontrollera om komponenter inkluderar blinda hål, urtag, invändiga ytor eller komplexa profiler.
- Produktionsvolym:Definiera batchstorlek, lastvikt, cykeltid och förväntad daglig produktion.
- Nödvändig beläggning:Fastställ måltjocklek, fosforintervall, hårdhet, korrosionsbeständighet och dimensionell tolerans.
- Processkemi:Se till att tankar, värmare, pumpar, filtrering och doseringssystem är kompatibla med den valda kemin.
- Automatiseringsnivå:Bestäm om manuell, halvautomatisk eller helt PLC-styrd drift är lämplig.
- Miljöledning:Överväg krav på sköljning, rening av avloppsvatten, ventilation, kemikalielagring och vattenåtervinning.
- Support efter försäljning:Bekräfta installation, driftsättning, operatörsutbildning, felsökning och teknisk support.
En nyckelfärdig leverantör kan hjälpa till att integrera utrustningslayout, processsteg, hanteringssystem, kemikaliedosering, uppvärmning, filtrering och styrarkitektur i en produktionslösning. JUNDA uppger att dess ingenjörstjänst omfattar processdesign, utrustningstillverkning, installation, driftsättning och teknisk support.
Vanliga frågor
1. Vad är en strömlös nickelplätering?
Det är ett integrerat produktionssystem för avsättning av nickel-fosforbeläggningar genom en autokatalytisk kemisk reaktion. Till skillnad från elektrolytisk nickelplätering kräver avsättningen ingen extern elektrisk ström.
2. Vad skiljer strömlöst nickel från elektrolytiskt nickel?
Den primära processskillnaden är avsättningsmekanismen. Elektrofritt nickel är beroende av kemisk reduktion, medan elektrolytiskt nickel använder en extern elektrisk ström. Elektrofri avsättning kan ge mer konsekvent täckning över komplexa geometrier eftersom den inte styrs av strömfördelningen.
3. Kan strömlöst nickel täcka blinda hål och invändiga ytor?
Ja. En av de viktigaste anledningarna till att tillverkare väljer denna process är dess förmåga att avsätta beläggning på komplexa geometrier, inklusive lämpliga blinda hål och invändiga ytor, när delarna är korrekt förberedda och bearbetade.
4. Vilken driftstemperatur använder JUNDA-systemet?
JUNDA listar en driftsbadstemperatur på cirka 85–92°C för sitt strömlösa nickelsystem. Faktiska driftsförhållanden bör följa den valda pläteringskemin och validerade processspecifikationer.
5. Hur snabbt kan nickelbeläggningen avsättas?
Den publicerade specifikationen anger en pläteringshastighet på cirka 10–20 μm per timme. Den faktiska avsättningshastigheten beror på badets kemi, temperatur, pH, belastning, lösningens tillstånd och processkontroll.
6. Kan beläggningens hårdhet ökas?
Ja. JUNDA specificerar en pläterad hårdhet på cirka 500–600 HV och indikerar att värmebehandling kan öka hårdheten till cirka 900–1000 HV under lämpliga förhållanden. Värmebehandling måste utvärderas mot underlaget och erforderliga egenskaper.
7. Är ett strömlöst nickelsystem lämpligt för plastdelar?
Elektrofritt nickel kan avsättas på vissa icke-ledande material, inklusive plast och keramik, efter lämplig ytaktivering. Förbehandlingssekvensen måste väljas enligt material- och beläggningsspecifikationen.
8. Hur väljer jag rätt fosforhalt?
Lågfosforbeläggningar väljs i allmänhet när högre hårdhet prioriteras, medan högfosforsystem vanligtvis övervägs när korrosionsbeständighet är viktigare. Mellanfosforkemi ger ett balanserat alternativ för många tekniska tillämpningar.
Är du redo att diskutera ditt pläteringsprojekt?
Om din produktion kräver konsekvent nickel-fosforbeläggning på precisionskomponenter, komplexa geometrier, blinda hål eller invändiga ytor, kan ett korrekt konfigurerat automatiserat system hjälpa till att skapa en mer kontrollerad ytbehandlingsprocess. JUNDA tillhandahåller skräddarsydd galvaniseringsutrustning och nyckelfärdiga ingenjörstjänster som omfattar processdesign, utrustningstillverkning, installation, driftsättning och teknisk support.Kontakta ossför att diskutera dina arbetsstyckesdimensioner, produktionskapacitet, beläggningskrav, automationsförväntningar och fabriksförhållanden, och låta JUNDA:s ingenjörsteam utveckla en lämplig strömlös nickellösning för ditt projekt.